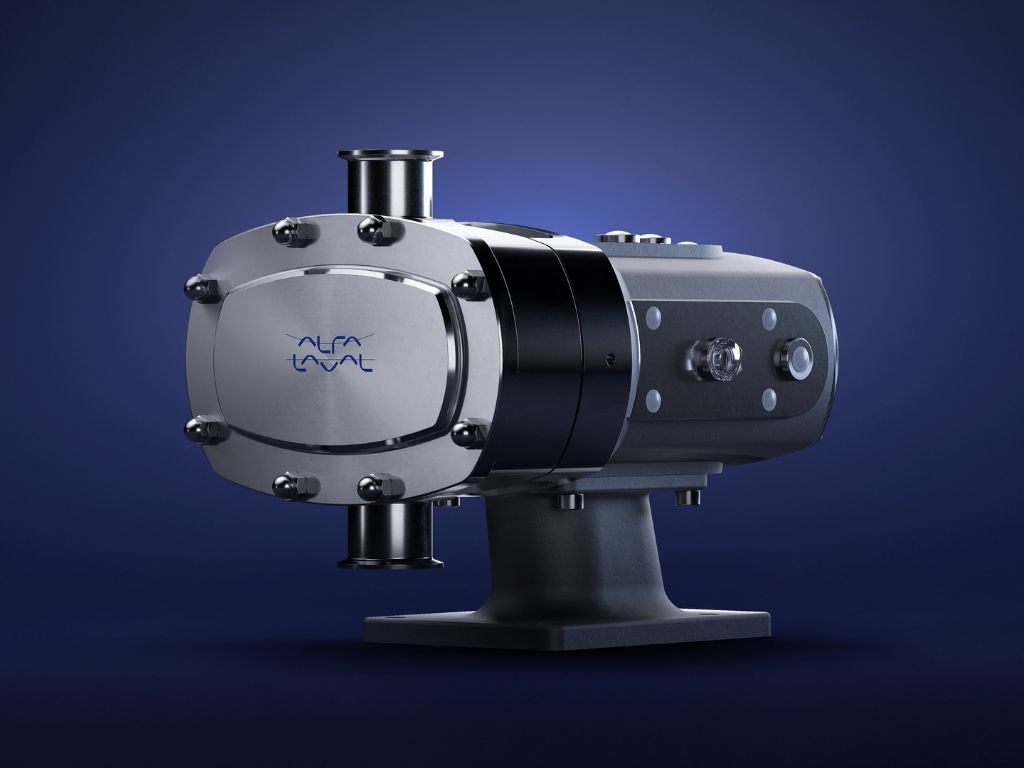
La compañía sueca Alfa Laval ha anunciado el lanzamiento de la gama de bombas de lóbulos rotativos de desplazamiento positivo MaxiLobe y su variante MaxiLobe UltraPure, diseñadas para mejorar la eficiencia volumétrica en procesos higiénicos y de alta pureza. Los nuevos equipos están orientados a los sectores farmacéutico, biotecnológico, lácteo y alimentario, ofreciendo un rango de funcionamiento ampliado que permite a bombas de menor tamaño alcanzar un rendimiento superior a velocidades reducidas. Esta arquitectura protege los productos sensibles al esfuerzo de cizallamiento y simplifica la integración en plantas ya existentes, ya que sus dimensiones de conexión coinciden con las de los modelos SRU y SX de la marca sin requerir modificaciones en las tuberías.
Las unidades proporcionan ahorros energéticos superiores al 25% en numerosas aplicaciones gracias a su funcionamiento a menores revoluciones, lo que reduce la tensión mecánica y alarga los intervalos de mantenimiento. El diseño incluye componentes intercambiables y cierres mecánicos de montaje frontal que permiten su sustitución sin necesidad de desmontar la bomba de la línea de proceso. Asimismo, la robustez de su caja de engranajes minimiza el riesgo de paradas imprevistas en los entornos de producción más exigentes.
En el ámbito normativo y de calidad, la serie MaxiLobe cuenta de serie con certificaciones EHEDG y 3-A, además de cumplir con la normativa de la FDA. Por su parte, la versión MaxiLobe UltraPure se adapta a los estándares farmacéuticos cumpliendo con las normas ASME BPE, directrices GMP y requisitos de la USP, respaldada por la documentación Q-doc para garantizar la trazabilidad total en entornos altamente regulados.